


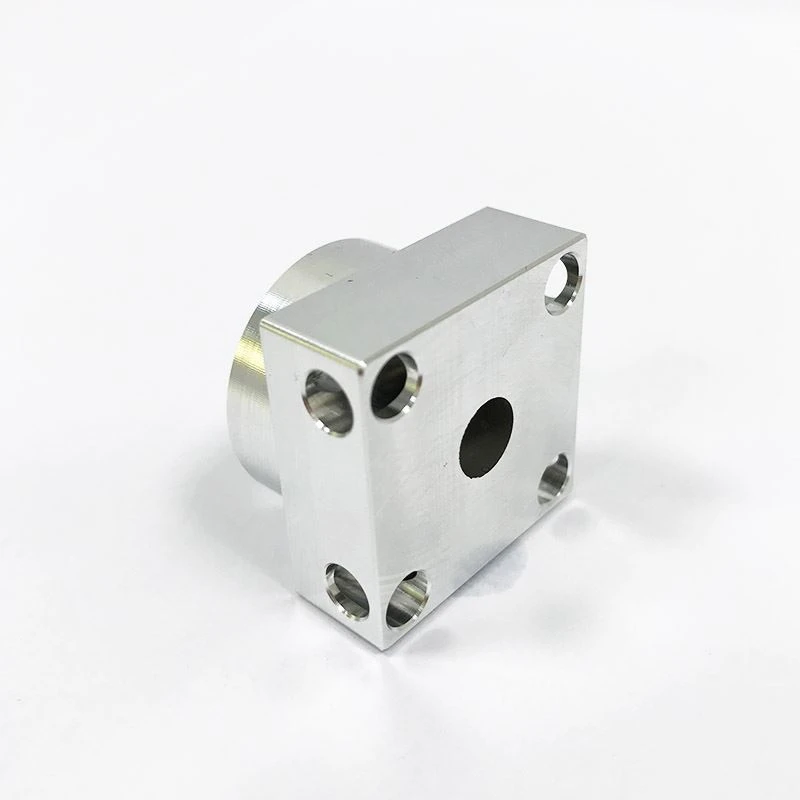
Prirobnica za reducirno ploščo iz aluminijaste stružnice
1. Embalaža iz plastičnega filma&iz kraft papirja
2. Embalaža iz plastične vrečke
3. Pakiranje vezane plošče
4. Embalaža lesene škatle
5. Pakiranje palet
6. Pakiranje snopa
7. Glede na zahteve kupca
Opis
Tehnične parametre
| Hitre podrobnosti |
CNC obdelava ali ne: | CNC obdelava |
Vrsta: | Vrtanje, laserska obdelava, rezkanje, hitro izdelava prototipov |
| Materialne zmogljivosti: | Aluminij, medenina, bron, baker, kaljene kovine, plemenite kovine, nerjaveče jeklo, jeklene zlitine |
| Mikro obdelava ali ne: | Ne mikro obdelava |
| Kraj izvora: | Guangdong, Kitajska |
| Oblika risbe: | .pdf / .dwg / .igs ./. stp / x_t. itd |
Obseg izdelka: | Rezervni deli po meri, CNT ptototip, etui za mobilni telefon, dodatki za strojno opremo |
| Površinska obdelava: | Pocinkanje, eloksiranje, prah, pasivizacija, ščetkanje& ploskanje itd. |
| Storitve: | CNC obdelava, rezkanje, struženje, brušenje itd. In montaža |
| QC sistem: | 100-odstotni pregled pred odpremo, na voljo je pregled tretjih oseb |
| Dobavni rok: | 3-5 delovnih dni za vzorce, 10-20 dni za naročilo v razsutem stanju |
| Trgovinski pogoji: | EXW, FOB |
Pogoji pošiljanja: | express, letalski tovorni promet, pomorski prevoz |
| Sposobnost dobave: | 10000 kosov / kosov na mesec proizvajalec avtomobilskih delov s cnc obdelavo |
| Podrobnosti o embalaži: | 1 PC na PE peno za standardno pakiranje ali odlaganje na zahtevo za cnc obdelavo proizvajalcev avtomobilskih delov |
| Pristanišče | FOB Shenzhen |
| Razstava izdelkov |




| Drugi izdelki |


| Kontaktiraj nas |
 fay@pride-cnc.com
 BlockD, DianlianSciencePark, MatianSt., GuangmingDistrict, Shenzhen518106, Kitajska
 +8613477665385
 13477665385
| Naša oprema |


| Zadnje novice |
Postopek varjenja
1. Izbor varilnih materialov.
Načeloma žica izbere žico ali plošče iz aluminijeve zlitine ali plošče z enakimi komponentami kot glavni material. Čistost argona 99,95%, poskusite uporabiti žico velikega premera. Pri obločnem varjenju aluminijevih zlitin Al-Mg se običajno priporočajo varilne palice CB-AMr2, CB-AMr3, CB-AMr6, CB-AMr61, CB-AMr63, 1557, 1577, za aluminij Al-Cu pa 01201 in 01217 zlitine.
2. Skupinski pari in točkovno varjenje.
Ker cevi iz aluminija in aluminijevih zlitin hitro toploto hitro kristalizirajo v talilnem bazenu, torej. Skupinski pari ne puščajo vrzeli, topih robov, izogibati se morajo vsiljevanju, da bi zmanjšali varjenje, da bi ustvarili večje preostale napetosti, je pozicioniranje zvara dolžine 10-15 mm enostavno. Položajni položaj varjenja je na 7, 9 in 12 točkah cevi. Pozicionirni zvari so pogosto rezervirani kot formalni zvari, zato je treba ugotoviti, da je treba probleme reševati pravočasno. Pred varjenjem odstranite črni prah in oksidacijsko folijo s pozicionirne varilne površine in pritrdite konce na nežen naklon. Varilnih delov ni treba ogrevati. Preizkusite varjenje na testni plošči pred varjenjem, ko je zračna luknja potrjena pred formalnim varjenjem. Z uporabo visokofrekvenčnega obloka mora izhodišče prečkati središčnico približno 20 mm in ostati približno 2-3 sekunde. Nato v primeru zagotavljanja varjenja skozi, uporaba visokotokovnega, hitrega varjenja. Žica se ne ziba in konec žice ne sme zapustiti rezerve argona. Kot na primer zapustitev rezervata argona. Konec žice je treba odrezati. Kot med varilno žico in površino zvara mora biti pravilen 15 °. Kot med varilno pištolo in površino zvara mora biti med 80O in 90O. Da bi povečali območje zaščite pred argonom in povečali zaščitni učinek, lahko za povečanje pretoka argona iz varilne pištole uporabimo porcelansko šobo za varjenje pištole z velikim premerom. Ko na šobi pljuska, ki očitno ovira pretok zraka argona. Brizg je treba odstraniti ali šobo zamenjati. Ko se skrajni del volframa pojavi onesnaženje, nepravilna oblika in drugi pojavi. Obrezati ali zamenjati. Volfram je zelo primeren za razširitev šobe. Nadzor temperature varjenja je predvsem nadzor hitrosti varjenja in velikosti varilnega toka. Rezultati testov kažejo, da lahko visokotokovno in hitro varjenje učinkovito preprečuje nastajanje por. To je predvsem posledica varilnega postopka s hitrejšo hitrostjo skozi zvar, čas segrevanja staljene kovine je kratek, manj možnosti za absorpcijo plina. Ko zapirate oblok, bodite pozorni, da napolnite obločno jamo, skrčite bazen, izogibajte se nastajanju skrčnih lukenj, končno točko kombinacije je treba variti nad 20 do 30 mm. Po zaustavitvi loka ločite odplinjevanje za 6 sekund. Vrtljive cevi iz aluminija in aluminijevih zlitin, če so navaljene na ravno varjenje. Gorilnik mora biti v varnem položaju. To olajša varjenje skozi. Ko je spodnja plast cevi z debelimi stenami varjena. Varilne žice ni dovoljeno polniti. Vendar pa je treba prihodnjo varilno plast variti žico.
Priljubljena oznake: aluminijasta stružnica za prednjo ploščo, Kitajska, proizvajalci, dobavitelji, tovarna, trgovina na debelo, po meri, izdelana na Kitajskem
Par
neNaslednji
nePošlji povpraševanje
Morda vam bo všeč tudi


