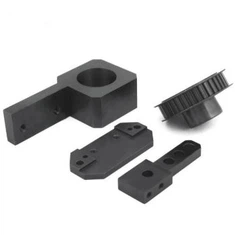
Kovinski obračalni stroj z anodiziranim kovinskim ojačenjem iz aluminija, narezan na aluminij
Specifikacije: prilagojene glede na zahteve risb in vzorcev
Uvod: Tovarna za predelavo strojne opreme
Opis
Tehnične parametre


Opis izdelka


1. Prilagojene darilne škatle

2. Prilagojena plastična embalaža pretisnega omota
3. Načini pakiranja mehurčkov

4. Poklicna umestitev
5. Profesionalni način pakiranja

6. Izpolnite paket
Naša skladišča
Nekaj materialov običajne vrste, ki jih imamo vedno na zalogi
Čisto in veliko skladišče kalupov za vse stranke' plesni urejeno

Izdelava lastnih kalupov
Obljubimo, da bomo oblikovali in izdelali vse vaše kalupe v hiši, da bi zagotovili kakovost in varnost kalupov.

CNC delavnica za obdelavo
Imamo 3/4/5 natančne napredne CNC obdelovalne centre.
Imamo napredne stroje za struženje stružnic, s katerimi lahko dele hitro naredite (ko material vstavite v stroje, se končno pojavijo popolni izdelki).

Shenzhen ponos Industrial Co, Ltd
E-naslov:crush@pride-cnc.com
Whatsapp:+8615629044483
Faks:+86-917-3387002
Dodaj:Blok D, Dianlian Science Park, Matian St., okrožje Guangming, Shenzhen 518106, Kitajska
Zadnje novice
V oblikovanju delov so trije elementi, in sicer blanširanje, raztezanje in prebijanje. Obstajajo 3 možnosti načrta procesa:
(1) Vsaka barva, risanje in prebijanje naredijo par kalupov.
(2) Sprejemite večprocesno progresivno matrico.
(3) Z uporabo sestavljenega kalupa je njegova struktura prikazana na sliki 2.
1. rešitev: Za skupno 3 komplete enoprocesnih kalupov so potrebni 3 stroji za izsekovanje, ki so zamudni in dolgotrajni ter niso primerni za množično proizvodnjo, zato jih ne uporabljamo.
Shema 2: Nenehno proizvodnjo, visoko učinkovitost, praznjenje je treba ločeno odrezati odpadne materiale, razvezane dele je treba povezati s spodnjo postajo za raztezanje z materialnimi pasovi in jih nato raztegniti in ločiti po raztezanju, tako da ostane prostor pred in po postopku raztezanja , Urejenih mora biti več kot 6 postaj, plesen je zelo dolg, oblika plesni pa mora rešiti težave vodenja, dovajanja, plavanja, splakovanja odpadkov, odvajanja odpadkov, raztezanja, oblikovanja, prebijanja in rezanja. Natančnost izdelave je zelo visoka. Ta metoda se uporablja na stroju za prebijanje z avtomatskim podajalnikom, material pa se proizvaja s pomočjo tuljav, stopnja izkoriščenosti materiala pa se zmanjša.
3. rešitev: Z uporabo metode sestavljenega kalupa se stiskanje, raztezanje in prebijanje konča v isti postaji, natančnost dela je enostavno zagotoviti, velikost kalupa je razmeroma majhna, stroški plesni so nizki, uporabljeni trakovi pa majhen. Stopnja izkoriščenosti materiala je visoka, ustvarimo jo lahko z navadnimi luknjami. Ta metoda se večinoma uporablja za ročno hranjenje. Glede na veliko proizvodno serijo, visoko natančnost, stroj za prebijanje nima samodejnega podajalnika in visokih zahtev glede porabe materiala, odločeno je, da izberemo možnost 3, vendar izberemo sestavljeni kalup. Načrt naj naredi pravilno presojo in analizo naslednjih vprašanj:
a. Natezna trdnost. Vlečna matrica je glavni delovni del matrice. Njegova notranja luknja je risalna matrica, zunanji krog pa puhasti udarec. Njegova debelina stene je 65 mm. Zaradi majhne višine risbe je dotok risalnega materiala zelo majhen. Stopnja odebelitve je zelo majhna, napetost vlečne matrice ni velika, njegova moč pa je zadostna.
b. Natezna trdnost udara. Zunanji premer je notranji premer risbe, notranja luknja pa je prebijalna matrica z debelino stene 5,6 mm. Ker se štancanje izvede blizu konca risbe, je sprejemljiva tudi njegova moč.
c. Delovno zaporedje mora zagotavljati zaporedje raztezanja → raztezanje → prebijanje v zaporedju, zato mora biti višina puhanja 2 mm večja od višine raztezanja, raztezanje pa mora biti zagotovljeno po ločitvi odeje. Prav tako risanja in štancanja ni mogoče izvesti hkrati. Po CAE analizi se luknja, če se izbije in nato vleče, razširi za 16 mm, zato je treba po risanju izvesti prebijanje. To zaporedje je mogoče doseči pri oblikovanju oblike plesni.
Priljubljena oznake: obdelovalni kovinski po meri anodizirajte gumb za obračanje cnc, rezan v aluminij, na Kitajskem, proizvajalci, dobavitelji, tovarna, trgovina na debelo, po meri, izdelani na Kitajskem
Par
neNaslednji
nePošlji povpraševanje
Morda vam bo všeč tudi